配方定完、剂型选好之后,很多品牌方才开始想包装:先做产品,包装等出了样品再说。但瓶型、装量、贴标和外包装这几件事,如果放到最后才对齐,返工成本往往比想象中高。它们本质上是同一条生产线上的连续决策。
01瓶型:标准瓶和定制瓶,起订量不在一个量级
产品本身的起订量和瓶子的起订量,经常不是同一个数字。用工厂现成的标准瓶型,只换标签和外观设计,起订量通常比全定制瓶型低很多;一旦要开定制模具、定制印刷瓶身,起订量往往会明显抬高,交期也会拉长。品牌还在验证市场反应的阶段,没必要为了“看起来更正式”一开始就上大批量定制包装。先用标准瓶把产品跑起来,等量起来了再考虑定制瓶型,是更稳妥的顺序。
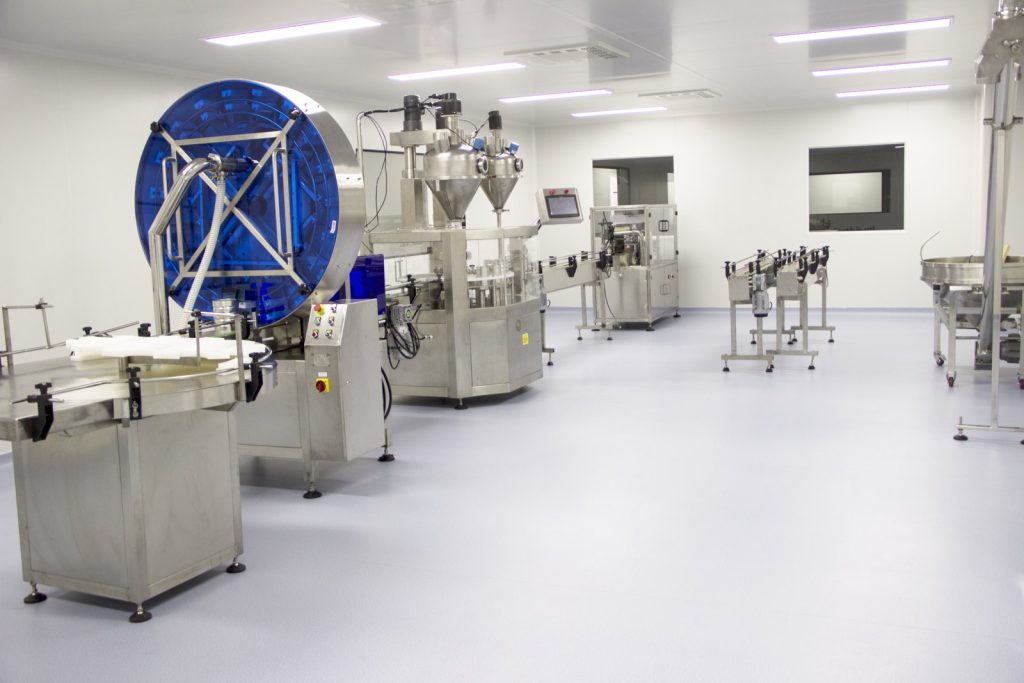
02装量:换一款产品,灌装参数往往要重新校准
同一个瓶子装不同的产品,灌装设备的参数不能直接照搬。粉剂的密度、颗粒的流动性、胶囊的粒数都不一样,换产品后如果不重新校准灌装重量或计数参数,容易出现装量偏差:要么同一批瓶子之间装量不均,要么整批都偏离目标装量。这一步最好在小批量试产时就核对清楚,不要等大货生产才发现。
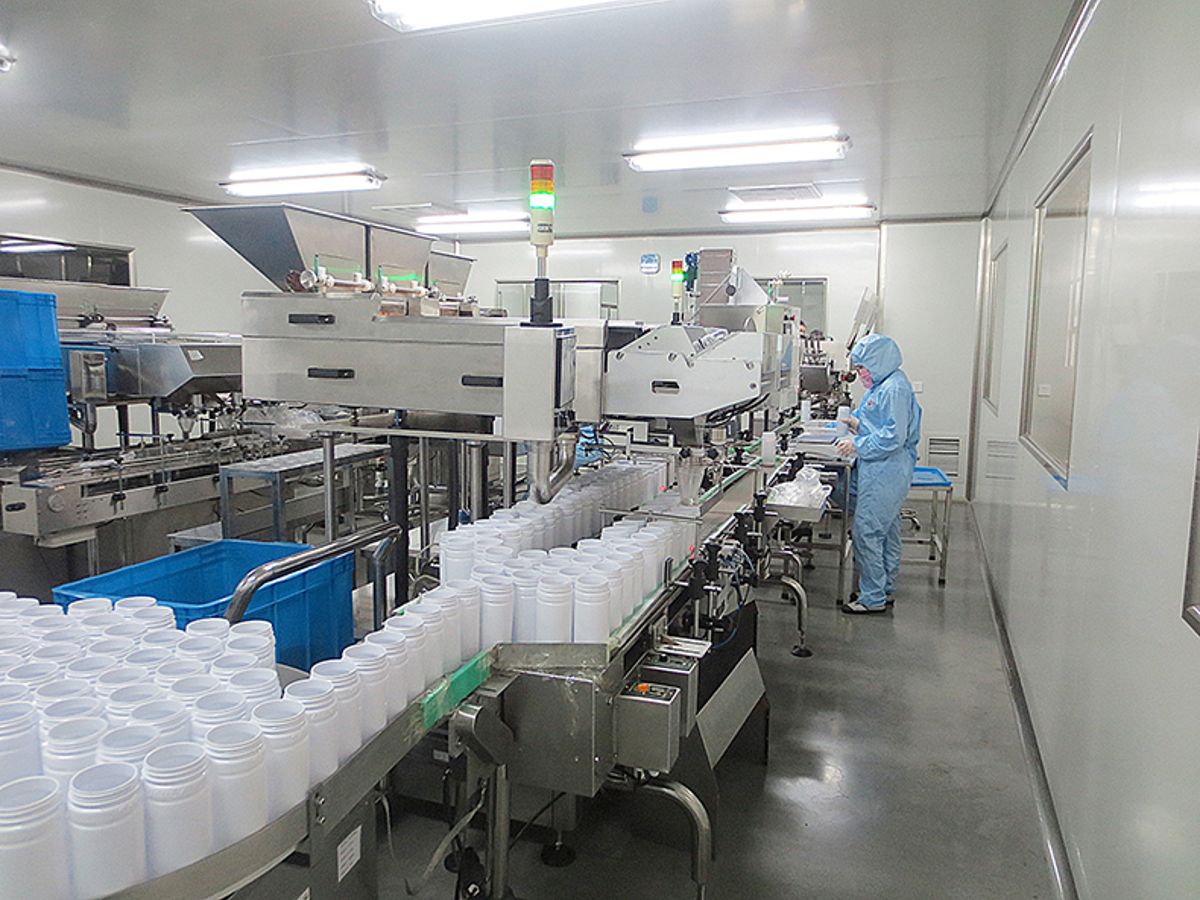
03贴标与赋码:标签尺寸、瓶身曲度和赋码位置要一起看
标签是贴在瓶身曲面上的。瓶子直径和瓶肩弧度不同,同一张标签贴上去的效果也不同,尺寸不合适容易贴歪、起皱或者接缝对不齐。批号、生产日期这类赋码信息的打印位置,也要提前和标签布局对齐,避免打在标签接缝或瓶身凹凸处,导致模糊难辨。这些细节最好在包装设计阶段就和工厂的贴标赋码设备核对一次。
04装箱与外包装:内包装定了,外包装规格才能跟着定
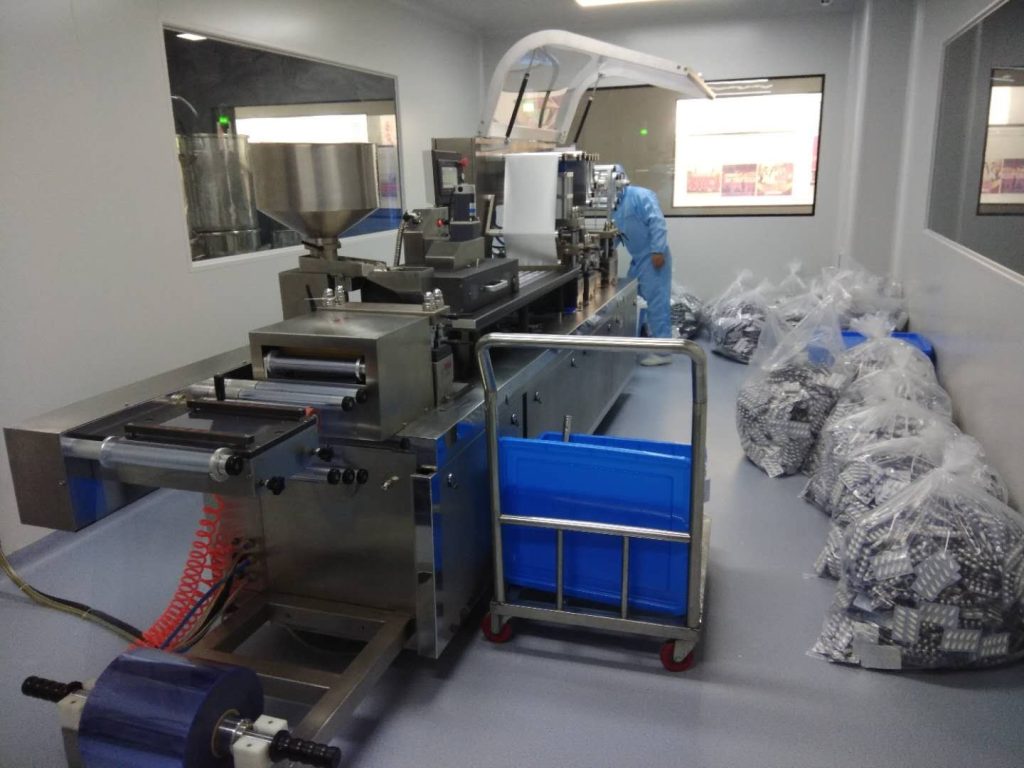
纸箱、铝箔袋、说明书折页这些外包装的尺寸,是跟着内包装走的。瓶子的高度和直径,或者铝箔板的粒数和排列方式一旦调整,外包装的模具或结构也要跟着改。如果外包装比内包装更早定型,经常会出现尺寸对不上、留白过多或装不下的情况,返工的是整批外包装物料,成本比调整内包装本身更高。先把内包装最终规格确认清楚,再启动外包装设计,更省成本。
越早和工厂一起定,返工越少
瓶型、装量、贴标赋码、外包装,越早和工厂一起确认清楚,后面返工的可能性就越小。包装和剂型、配方是一起决定的,相关内容可以看片剂、硬胶囊、软胶囊、软糖和固体饮料,剂型到底怎么选?